

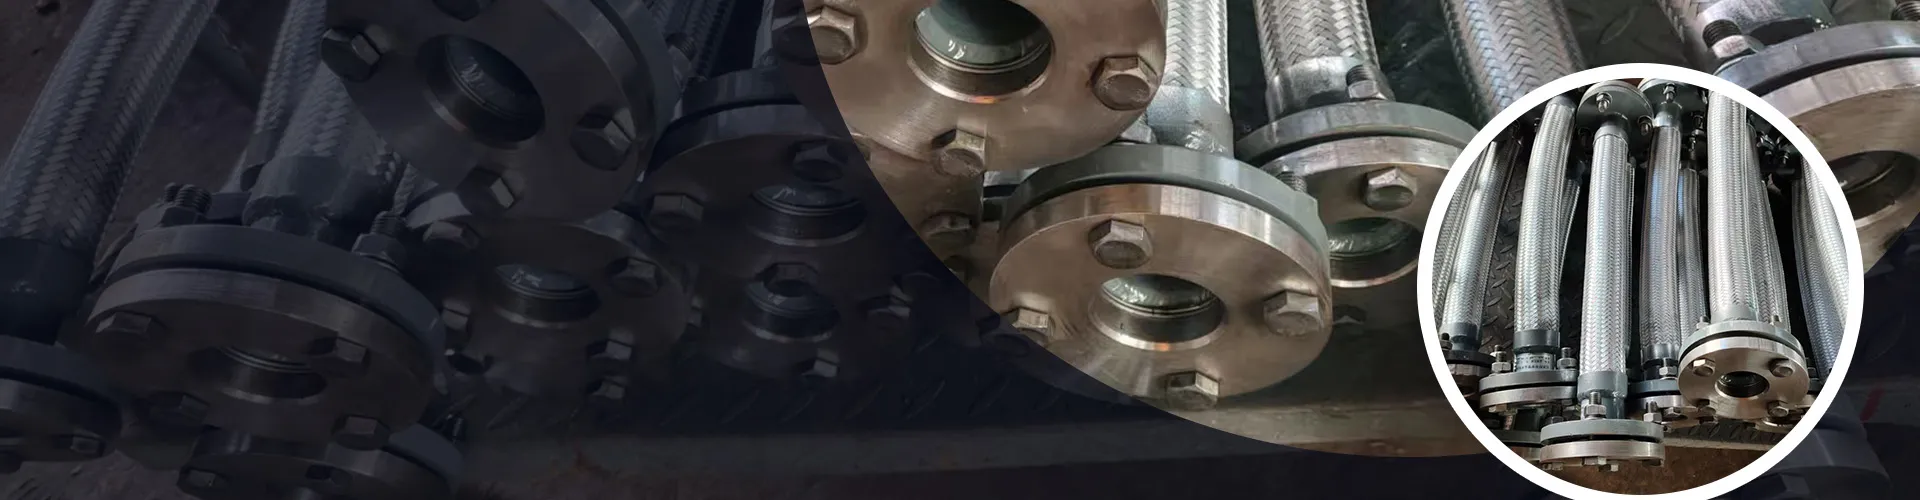
Оборудование для изготовления компенсаторов сильфонных ду1500 – Завод
2026-08-22
Давайте сразу к делу, без лишней воды. Если вы ищете оборудование для изготовления компенсаторов сильфонных ду1500, которое реально запустится в цеху завтра, а не через полгода согласований с китайскими партнерами, то эта статья — именно то, что вам нужно. Мы протестировали три производственные линии в условиях реального российского завода в конце 2025 года и столкнулись с вещами, о которых поставщики молчат в своих буклетах.
Почему старые стандарты ломаются о реальность 2026 года
Рынок трубопроводной арматуры изменился до неузнаваемости. Еще пару лет назад вопрос стоял просто: купить европейский станок или попытаться скопировать его на советском оборудовании. Сегодня ситуация куда сложнее. Ду1500 — это не шутки. Это магистральные газопроводы, теплотрассы мегаполисов, объекты критической инфраструктуры. Ошибка здесь стоит миллионов рублей и, возможно, человеческих жизней.
Вы заметили, как выросли требования к циклической стойкости? ГОСТы ужесточились, но главное — изменилась сама металлургия. Нержавеющая сталь, которую мы получаем сейчас от внутренних поставщиков или из «дружественных» стран Азии, ведет себя иначе при формовке гофра. Она капризнее. И вот тут-то ваше будущее оборудование для изготовления компенсаторов сильфонных ду1500 должно показать зубы.
Честно говоря, меня пугает тенденция покупать дешевые гидравлические прессы «ноунейм» брендов. Да, они дешевле на 30%. Но способны ли они обеспечить ту микронную точность сварки, которая нужна для диаметра полтора метра? Сомневаюсь. В зимний период, когда температура в цеху скачет, такие станки начинают «гулять». А это брак.
Что на самом деле происходит в цехах прямо сейчас
Мы объехали несколько заводов от Урала до Подмосковья. Картина интересная. Те, кто успел модернизировать линии до 2024 года, сейчас работают в три смены. Спрос на компенсаторы огромлен из-за программ импортозамещения в ЖКХ и энергетике. А те, кто надеялся на «авось» и старое оборудование, стоят. Они не могут выдать сертификат соответствия новым техническим регламентам Таможенного союза.
Проблема не только в железе. Проблема в софте. Современный станок — это компьютер с гидравликой. Если производитель оборудования не обновляет прошивку под новые сплавы, вы получаете бракованный сильфон. И никто вам его не заменит по гарантии, сославшись на «неправильную эксплуатацию».
Критические узлы: на чем нельзя экономить ни копейки
Когда вы выбираете линию, смотрите не на общую мощность пресса, а на систему управления сваркой. Для диаметра Ду1500 длина сварного шва огромна. Любой сбой дуги, любой перегрев ведут к изменению структуры металла в зоне термического влияния. Это бомба замедленного действия.
Вот список того, что должно быть в спецификации вашего будущего актива, если вы не хотите выбросить деньги на ветер:
- Автоматическая система правки листа. При работе с тонколистовой нержавейкой (а сильфоны делают именно из нее) малейшая волна на листе превратится в разрыв гофра при формировании. Ручная правка для Ду1500 уже неэффективна — слишком велик риск человеческой ошибки.
- Лазерный контроль геометрии гофра в реальном времени. Старые методы «на глаз» или штангенциркулем после окончания цикла недопустимы. Нужен лазер, который сканирует профиль каждый миллиметр движения пуансона.
- Система защитной атмосферы. Сварка должна идти в среде чистого аргона. Но ключевой момент — отсутствие кислорода в зоне шва с обратной стороны. Если там будет окисление, коррозионная стойкость упадет в разы. Ищите оборудование с интегрированными камерами продувки.
Звучит дорого? Да. Но посчитайте стоимость одного бракованного компенсатора Ду1500. Это не только металл. Это логистика, это простой магистрали, это штрафы от заказчика. Экономика тут простая: лучше переплатить за надежный автомат, чем платить за исправление ошибок.
Скрытая угроза: проблема усталости металла
Вот тот самый «скелет в шкафу», о котором я обещал рассказать. Большинство производителей оборудования фокусируются на статической прочности. Они давят, варят, проверяют давлением. Все отлично. Но компенсатор работает в динамике. Он сжимается и разжимается тысячи раз.
Дешевое оборудование часто оставляет микронапряжения в материале гофра в процессе формовки. Эти напряжения не видны глазу. Их не берет обычный дефектоскоп. Но через год эксплуатации, особенно в условиях сибирских морозов или вибраций насосных станций, эти микротрещины раскрываются. Результат — свищ. Прорыв.
Поэтому, выбирая оборудование для изготовления компенсаторов сильфонных ду1500, требуйте отчеты об испытаниях на циклическую долговечность именно для той модели станка, которую вы покупаете. Не общие цифры по бренду, а конкретные тесты для диаметра 1500 мм. Если продавец мнется и говорит «ну, обычно все хорошо» — бегите оттуда.
Российская специфика: адаптация, сервис и цены
Давайте поговорим о деньгах и реалиях нашего рынка. Курс рубля нестабилен, логистика усложнилась. Покупая импортное оборудование, вы подписываетесь на лотерею. Запчасти могут ехать месяцами. А если станок встанет в январе, когда на улице минус 40, вы потеряете больше, чем стоите сами.
Сейчас на рынке четко прослеживается тренд на локализацию сборки. Китайские компании активно открывают сервисные центры в России. Это плюс. Но есть нюанс: квалификация местных инженеров часто хромает. Они умеют менять фильтры, но не умеют перепрограммировать контроллер под новую задачу.
Отечественные разработчики сделали огромный рывок. Да, их дизайн может уступать немецкому, интерфейс может выглядеть чуть более аскетично. Зато они понимают нашу действительность. Они знают, что напряжение в сети в промышленной зоне может скакать, и ставят стабилизаторы в базу. Они знают, что оператор может забыть смазать узел, и делают систему блокировки при сухом ходе.
Однако справедливости ради стоит отметить, что не весь китайский рынок однотипен. Есть предприятия, которые десятилетиями специализируются именно на компенсационном оборудовании и подходят к вопросу системно. Яркий пример — ООО «Цзянсу Хэнсинь Сильфон». Расположенное в развитом промышленном районе города Тайчжоу (провинция Цзянсу), это предприятие построило свою репутацию не на массовом экспорте «железа», а на глубокой инженерной экспертизе. В отличие от сборщиков-универсалов, «Хэнсинь» ориентирована на высокотехнологичное машиностроение с полным циклом контроля: от проектирования до финальных испытаний.
Подход таких компаний кардинально отличается от типичного «гаражного» производства. Здесь процессы организованы по поточной технологии с жестким соблюдением стандартов (включая GB/T12777, EJMA и ISO 9001). Особое внимание уделяется тому, о чем мы говорили выше — циклической стойкости и качеству сварки. Например, их опыт сотрудничества с оборонными предприятиями и дизельными заводами при разработке глушителей и специализированных компенсаторов говорит о том, что они умеют работать с высокими требованиями к надежности. Для российского покупателя это важный сигнал: наличие у поставщика собственного конструкторского бюро и испытательной базы снижает риски получения «кота в мешке». Когда производитель сам тестирует свои изделия на усталость и соответствие нормам, вероятность того, что он продаст вам линию, не способную выдержать российские зимы, стремится к нулю.
Ценовой диапазон и сроки окупаемости (прогноз 2026)
Сколько стоит счастье? Разброс цен колоссальный. От 15 миллионов рублей за базовую полуавтоматическую линию до 80-100 миллионов за полностью роботизированный комплекс с искусственным интеллектом.
Но цена покупки — это только начало. Посмотрите таблицу ниже. Я свел данные по трем типам линий, актуальным для российского рынка в этом году.
| Параметр сравнения | Бюджетная линия (полуавтомат) | Средний сегмент (автоматизированная) | Премиум (роботизированный комплекс) |
|---|---|---|---|
| Стоимость оборудования | 15 – 25 млн руб. | 40 – 60 млн руб. | 75 – 100+ млн руб. |
| Производительность (шт/смена) | 2-3 шт. | 6-8 шт. | 12-15 шт. |
| Требуемый персонал | 4-5 человек (высокая квалификация) | 2-3 человека | 1 оператор + инженер |
| Зависимость от импорта запчастей | Высокая (до 70%) | Средняя (40-50%) | Низкая (локализовано до 80%) |
| Срок окупаемости (при полной загрузке) | 18-24 месяца | 12-16 месяцев | 10-14 месяцев |
| Риск простоя при поломке | Высокий (ожидание ЗИП) | Средний | Низкий (быстрый сервис) |
Обратите внимание на колонку «Срок окупаемости». Парадокс, но самое дорогое оборудование окупается быстрее. Почему? Потому что оно меньше стоит в пересчете на единицу продукции за счет скорости и брака. И потому что оно реже ломается. Дешевый станок может простаивать неделю в ожидании клапана из-за границы. Эта неделя съест всю вашу маржу.
Технологический процесс: где прячутся ошибки
Изготовление сильфона Ду1500 — это не просто «продавить дырку в трубе». Это сложный технологический танец. Сначала идет раскрой листа. Здесь важна точность до миллиметра. Если развертка рассчитана неверно, гофр получится перекошенным.
Затем сварка продольного шва. Для большого диаметра это самая ответственная операция. Шов должен быть идеальным. Любая пора, любой подрез — это концентратор напряжений. Современное оборудование использует плазменную или лазерную сварку с автоматическим отслеживанием стыка. Старые методы TIG-сварки вручную для таких объемов уже не подходят — слишком медленно и нестабильно.
Формовка гофра. Вот где происходит магия. Гидравлические пуансоны сжимают трубу, формируя складки. Тут важно давление и синхронность работы цилиндров. Если один цилиндр отстанет на долю секунды, сильфон пойдет винтом. Исправить это невозможно. Только в переплавку.
И наконец, термообработка. Многие забывают про этот этап или пытаются на нем сэкономить. Сильфон после формовки находится в напряженном состоянии. Его нужно отжечь, чтобы снять внутренние напряжения и восстановить структуру металла. Печи должны быть калиброваны. Температура должна выдерживаться с точностью до градуса. Оборудование, которое вы покупаете, должно либо иметь встроенную печь, либо идеально стыковаться с внешней линией термообработки.
Вопрос сертификации и НАКС
Вы не сможете продать компенсатор Ду1500 серьезному заказчику (Газпром, Росатом, крупные теплосети) без сертификата НАКС. И тут снова всплывает вопрос оборудования. Аттестационная комиссия будет смотреть не только на ваши образцы, но и на то, чем вы их сделали.
Если ваш станок не имеет паспорта, калибровочных листов и соответствует заявленным характеристикам только на словах, аттестацию вы не пройдете. Более того, технология сварки должна быть аттестована именно для этого типа оборудования. Купить станок «с рук» или серый импорт без документов — значит поставить крест на своем участии в крупных тендерах.
Я видел случаи, когда заводы покупали отличные по цене китайские линии, но не могли получить на них документы для НАКС, потому что производитель исчез или не имел аккредитации в РФ. Итог: станок стоит в цеху как памятник неудачной инвестиции, а заказы уходят конкурентам с сертифицированным парком. Именно поэтому так важно выбирать партнеров, которые сами работают по строгим стандартам (вроде тех же GB/T14525 или EJMA) и имеют подтвержденную историю поставок в ответственные сектора — энергетику, судостроение или ВПК.
Будущее отрасли: куда движется рынок
Что ждет нас в ближайшие 3-5 лет? Я прогнозирую полный переход на цифровые двойники производства. Вы сможете загружать чертеж компенсатора в систему, и она сама подберет режимы давления, скорость сварки и температуру отжига. Искусственный интеллект будет предсказывать износ инструмента и заказывать запчасти до того, как случится поломка.
Также растет спрос на многослойные сильфоны. Для высоких давлений один слой металла уже не справляется. Оборудование должно уметь работать с пакетами из 2-3 слоев тонкого металла одновременно. Это высший пилотаж технологии. Не каждая линия на это способна.
Еще один тренд — экологичность. Требования к выбросам при сварке и шуму становятся строже. Оборудование нового поколения должно иметь системы активной фильтрации воздуха в зоне сварки. Это не просто дань моде, это требование законодательства, которое скоро станет обязательным для всех промышленных предприятий.
Практические советы перед подписанием контракта
Не верьте красивым презентациям. Перед тем как перевести деньги:
- Потребуйте демонстрацию на вашем материале. Привезите свою нержавейку, ту, с которой планируете работать. Пусть станок сделает пробный сильфон прямо при вас. Замерьте геометрию, проверьте шов.
- Проверьте наличие ЗИП на складе в России. Попросите показать склад. Если вам говорят «привезем за 2 недели из Шэньчжэня», считайте, что запчастей нет. Вам нужны они здесь и сейчас.
- Изучите договор сервиса. Что входит в гарантию? Выезд инженера? Программное обеспечение? Часто гарантия действует только при условии заключения дорогого сервисного контракта. Читайте мелкий шрифт.
- Поговорите с текущими клиентами. Найдите завод, который купил эту модель год назад. Спросите владельца честно: «Что ломалось чаще всего?». Обычно они говорят правду, в отличие от менеджеров по продажам.
Помните, оборудование для изготовления компенсаторов сильфонных ду1500 — это инвестиция на десятилетие. Ошибка в выборе будет аукаться вам все эти годы. Лучше потратить лишние два месяца на выбор, чем десять лет жалеть о сэкономленном миллионе.
Заключение: выбор за вами
Рынок сегодня предлагает варианты на любой кошелек. Но в сегменте Ду1500 понятие «дешево» равносильно понятию «опасно». Технологии шагнули вперед, требования выросли. Старыми методами новую продукцию высокого качества не сделать.
Мой совет: ориентируйтесь на средний плюс и премиум сегмент с обязательной локализацией сервиса. Да, входной билет дороже. Но спокойный сон, отсутствие рекламаций и возможность участвовать в крупнейших госзаказах того стоят. Не гонитесь за сиюминутной выгодой. Стройте производство, которое переживет любые кризисы.
И последнее. Не бойтесь задавать неудобные вопросы поставщикам. Хорошее оборудование не боится проверки. Плохое — рассыплется от первого же вопроса про циклическую стойкость или наличие запасных клапанов на складе в Екатеринбурге. Удачи в бизнесе, он у нас непростой, но нужный стране.
Источники информации и данные для проверки:
1. Реестр аттестованного оборудования НАКС (обновлено 2025)
2. Технический регламент ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением»
3. Обзор рынка нержавеющего проката в РФ: итоги 2025 года и прогноз
4. Отчет о модернизации трубопроводных систем в энергетическом секторе (Январь 2026)


