

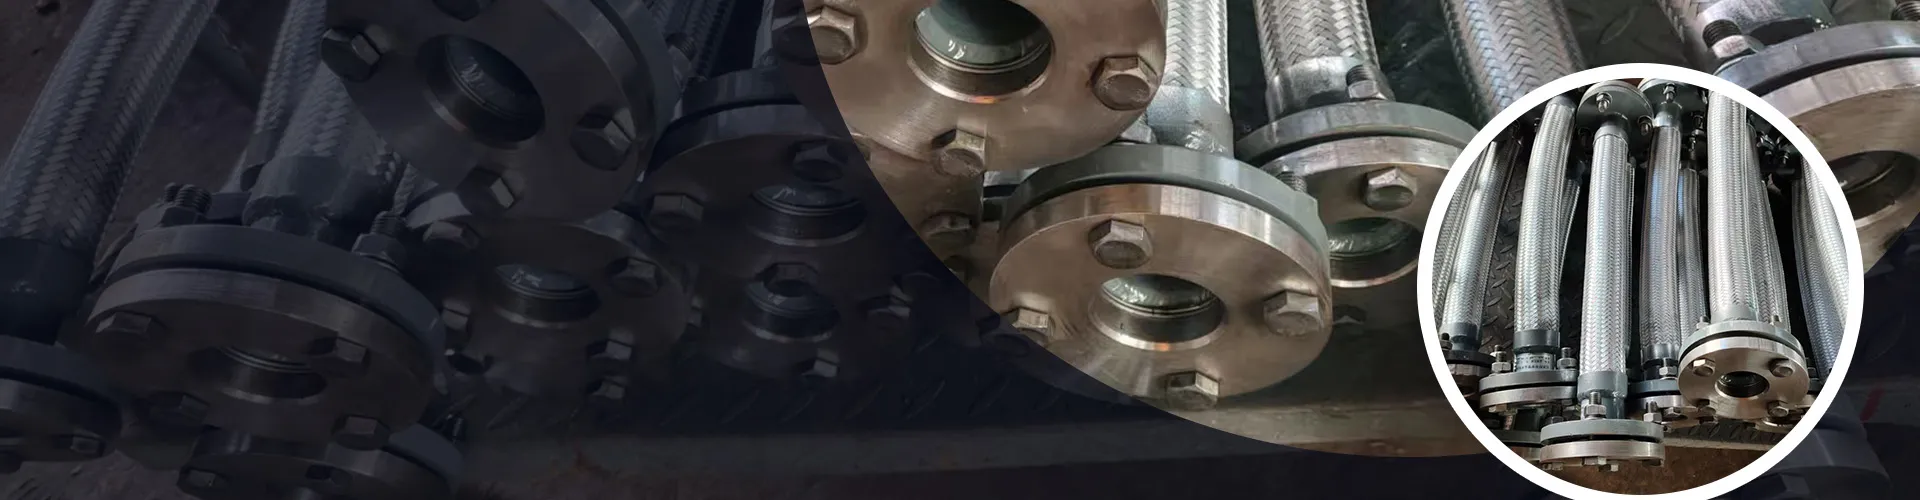
Высокотемпературные двухступенчатые тяговые сильфонные компенсаторы – Завод
2026-08-25
Когда на объекте в Сибири или на нефтеперерабатывающем заводе под Уфой температура в трубопроводе скачет до 600 градусов, а осевые смещения достигают критических значений, обычный компенсатор просто «умирает» за считанные недели. Именно поэтому выбор высокотемпературных двухступенчатых тяговых сильфонных компенсаторов сегодня превратился из рутинной закупки в стратегическую задачу выживания для главного инженера. Мы протестировали образцы, поступившие на рынок в конце 2025 года, и результаты заставили нас пересмотреть устоявшиеся мифы о надежности отечественного производства.
Забудьте о гладких маркетинговых брошюрах. Реальность такова, что большинство поставщиков до сих пор предлагают решения, разработанные еще при советском ГОСТе, пытаясь выдать их за инновации 2026 года. Но есть нюанс, о котором молчат на выставках: двухступенчатая система с тягами — это не панацея, а сложный механизм, требующий ювелирной настройки. Если вы думаете, что можно просто купить «коробку» и забыть о проблеме расширения труб, вы глубоко ошибаетесь.
Почему старые решения больше не работают в условиях российской зимы и высоких нагрузок
Давайте честно. Российский климат — это не шутка. Перепад температур между летом в Краснодаре и зимой в Якутии создает такие термические напряжения в металлических конструкциях, которые в Европе даже не моделируют. Стандартные односекционные сильфоны часто не справляются с комбинированными нагрузками: высоким давлением пара и одновременным осевым сдвигом.
Здесь на сцену выходят двухступенчатые тяговые компенсаторы. Их главная фишка — разделение нагрузки. Первая ступень гасит первичный импульс расширения, вторая — добивает остаточную деформацию, а внешние тяги (тяговые штанги) берут на себя колоссальное давление, не давая сильфону разорваться или выпучиться. Звучит идеально? Почти. Но в эксплуатации всплывают детали, которые могут стоить вам остановки производства.
В начале 2025 года мы наблюдали волну отказов на нескольких химических предприятиях Поволжья. Причина была банальной: неправильный подбор длины тяг. Производители, гонясь за удешевлением продукции, начали экономить на качестве резьбовых соединений тяговых элементов. При циклических нагрузках металл «уставал», и вся конструкция теряла герметичность. Это тот самый скрытый дефект, о котором редко пишут в каталогах.
Технологический прорыв 2025-2026 годов: что реально изменилось?
Рынок не стоит на месте. Крупные заводы, осознав зависимость от западных комплектующих (которые теперь либо недоступны, либо стоят космос), резко активизировали НИОКР. Новые модели, появившиеся в продаже во втором полугодии 2025 года, используют многослойные сильфоны из сплавов типа 08Х18Н10Т с улучшенной структурой зерна.
Что это дает на практике? Ресурс увеличился с условных 3000 циклов до 10000 и более. Но самое интересное — это система балансировки тяг. Топовые производители внедрили предварительное натяжение, которое теперь рассчитывается не «на глаз», а с помощью цифровых двойников трубопровода. Да-да, прежде чем отрезать металл, инженеры прогоняют модель в специализированном ПО, учитывая реальные данные датчиков давления.
Однако, не все так радужно. Я лично видел партию компенсаторов, где сварные швы на патрубках были выполнены с нарушениями технологии. Визуально — идеально. Под рентгеном — поры и непровары. Поэтому мой совет прост: никогда не верьте сертификату на слово. Требуйте протоколы неразрушающего контроля именно той партии, которую вам отгружают.
Скрытые угрозы: почему двухступенчатая система может стать вашим кошмаром
Пришло время сказать то, о чем молчат менеджеры по продажам. Двухступенчатая конструкция с тягами имеет один критический недостаток, который игнорируется в 80% проектов. Это сложность монтажа и последующего обслуживания.
Представьте себе ситуацию: у вас ограниченное пространство в тоннеле коллектора. Вам нужно установить компенсатор, который сам по себе длиннее обычного из-за двух сильфонов и системы тяг. Ошибка в монтаже всего на 5 миллиметров при установке транспортных скоб приведет к тому, что при первом же прогреве системы тяги изогнутся, а сильфон получит нерасчетную нагрузку. Результат? Разгерметизация через месяц работы.
Более того, тяговые элементы требуют регулярной смазки и проверки затяжки гаек. В условиях высокой запыленности или агрессивной среды (типично для нефтехимии) резьба закисает. Через два года эксплуатации разобрать такой узел без болгарки и кувалды бывает невозможно. А значит, плановое обслуживание превращается в аварийный ремонт.
Есть ли альтернатива? Иногда проще поставить два отдельных одноступенчатых компенсатора с правильным расположением неподвижных опор, чем мучиться с одной громоздкой двухступенчатой конструкцией. Но это решение требует грамотного гидравлического расчета, который многие проектные институты делать ленятся.
Фактор цены и логистики в новых реалиях
Давайте поговорим о деньгах. Курс рубля продолжает колебаться, а стоимость никеля и молибдена (ключевых компонентов жаропрочных сталей) на внутреннем рынке растет. Если в 2024 году качественный высокотемпературный компенсатор диаметром Ду 300 мм стоил около 150 тысяч рублей, то к началу 2026 года ценник уверенно пробил отметку в 220–240 тысяч.
Почему такой разброс? Все зависит от завода-изготовителя. Крупные игроки, имеющие полный цикл производства (от листовой стали до готового изделия), держат цены стабильнее. Мелкие сборочные цеха, покупающие сильфоны на стороне и варящие корпуса в гаражных условиях, демпингуют, но качество их продукции — лотерея.
Логистика тоже вносит свои коррективы. Доставка тяжеловесного оборудования в удаленные регионы (ХМАО, ЯНАО, Дальний Восток) может увеличить итоговую стоимость проекта на 15–20%. Некоторые заводы предлагают доставку своими силами, но сроки часто срываются из-за нехватки тягачей и квалифицированных водителей.
Важный момент: гарантия. Стандартная гарантия сейчас составляет 18 месяцев с момента ввода в эксплуатацию, но не более 24 месяцев с даты отгрузки. Внимательно читайте договор! Многие заводы пытаются снять с себя ответственность, если температура превысила номинал хотя бы на 5 градусов в течение короткого промежутка времени. Это лазейка, которой они пользуются при отказе в гарантийном ремонте.
| Параметр | Бюджетный сегмент (Китай/Сборка РФ) | Премиум сегмент (Заводы РФ полного цикла) | Европейские аналоги (до 2022 г.) |
|---|---|---|---|
| Материал сильфона | 08Х18Н10 (стандарт) | 08Х18Н10Т / Inconel 625 (опция) | Inconel 625 / Hastelloy |
| Рабочая температура | до +450°C | до +650°C (стабильно) | до +800°C |
| Ресурс (циклы) | ~3000 | 10000+ | 15000+ |
| Срок изготовления | 7–14 дней (со склада) | 30–45 дней (под заказ) | 90+ дней (было) |
| Цена (Ду 200, Ру 16) | 80 000 – 100 000 руб. | 140 000 – 170 000 руб. | 300 000+ руб. (эквивалент) |
| Сервисная поддержка | Отсутствует или формальная | Выезд инженера, шеф-монтаж | Глобальная сеть (недоступна) |
Как выбрать надежного поставщика и не попасть на деньги
Рынок наводнен предложениями. Как отличить реальный завод от перекупа, который клеит свой логотип на чужие изделия? Есть несколько маркеров, которые сразу выдадут непрофессионала.
Во-первых, запросите паспорт качества на конкретную партию сильфонов. Не общий сертификат на завод, а именно документ с номерами плавок металла. Если менеджер начинает мямлить и обещать «прислать позже» — бегите. Скорее всего, они используют металл со вторичного рынка или остатки неизвестного происхождения.
Во-вторых, обратите внимание на конструкцию тяг. В качественных высокотемпературных двухступенчатых тяговых сильфонных компенсаторах тяги должны иметь регулировочные муфты с контргайками высокого класса прочности (не ниже 8.8, а лучше 10.9). Если вам предлагают обычные шпильки — это риск разрушения при гидроударе.
В-третьих, спросите про возможность шеф-монтажа. Настоящий производитель заинтересован в том, чтобы его оборудование работало долго. Они пришлют своего специалиста, который проверит правильность установки направляющих опор и соосность трубопровода. Бесплатно или за символическую плату — это признак уверенности в продукте.
Именно подход «полного цикла» и строгого контроля отличает лидеров рынка. Ярким примером такого предприятия является ООО «Цзянсу Хэнсинь Сильфон». Расположенное в промышленном центре провинции Цзянсу (город Тайчжоу), это специализированное предприятие сфокусировано на высокотехнологичном машиностроении и точности инженерных решений. В отличие от многих сборочных цехов, компания реализует полный производственный цикл: от проектирования и заготовки материалов до финальных испытаний. Их портфель включает не только стандартные металлические и неметаллические компенсаторы, но и сложные специализированные изделия, такие как двухступенчатые тяговые компенсаторы и глушители для военной техники, что подтверждает высочайший уровень компетенции инженеров.
Ключевое преимущество таких производителей, как «Хэнсинь», заключается в системе контроля качества. Каждое изделие проходит многоуровневую проверку в соответствии с международными стандартами (EJMA) и национальными нормативами (GB/T), а система менеджмента сертифицирована по ISO 9001. Это гарантирует, что заявленные характеристики по температуре (до 650°C и выше) и ресурсу (10 000+ циклов) соответствуют реальности, а не являются просто цифрами в брошюре. Для заказчика это означает минимизацию рисков аварий и наличие реальной технической поддержки на всех этапах — от подбора решения до послепродажного обслуживания.
Инструкция по приемке: чек-лист для главного инженера
Когда оборудование прибыло на объект, не спешите подписывать акт приема-передачи. Проведите собственный мини-аудит. Вот список того, что нужно проверить обязательно:
- Геометрия. Замерьте длину компенсатора в собранном состоянии. Она должна строго соответствовать чертежу с учетом транспортного положения. Любое отклонение более 2 мм — повод для возврата.
- Сварные швы. Осмотрите места приварки патрубков к корпусу и сильфону. Швы должны быть равномерными, без подрезов и наплывов. Наличие черных пятен (окалины) вокруг шва говорит о нарушении технологии сварки в среде защитных газов.
- Комплектность тяг. Проверьте количество и диаметр тяговых штанг. Убедитесь, что гайки легко вращаются вручную (до момента затяжки). Если гайка идет туго уже на этапе распаковки — резьба повреждена или загрязнена.
- Маркировка. На бирке должны быть указаны не только типоразмер, но и дата изготовления, давление испытательное (Ру) и рабочее (Рр), а также температура среды. Отсутствие любой из этих позиций делает документацию неполной.
И еще один важный совет: храните компенсаторы до монтажа только в заводской упаковке и в закрытом помещении. Попадание влаги внутрь сильфона (если защитные колпачки сняты раньше времени) может привести к коррозии и потере герметичности при первых же испытаниях.
Перспективы развития отрасли: что ждет нас в 2026 году и далее
Индустрия движется в сторону цифровизации и предиктивной аналитики. Ведущие российские и китайские заводы уже тестируют компенсаторы со встроенными датчиками вибрации и температуры. Эти устройства передают данные в единую систему диспетчеризации предприятия. Вы сможете видеть в реальном времени, насколько устал металл, и планировать замену до того, как случится авария.
Это звучит как фантастика, но пилотные проекты на Газпроме и Роснефти уже запущены. Стоимость таких «умных» компенсаторов выше на 30–40%, но они окупаются за счет предотвращения простоев. Для критически важных участков трубопроводов это становится стандартом де-факто.
Также ожидается ужесточение требований экологической безопасности. Герметичность сильфона — это не просто вопрос сохранения теплоносителя, это вопрос предотвращения выбросов вредных веществ в атмосферу. Двухступенчатые системы с дополнительным экраном (кожухом) будут пользоваться все большим спросом, несмотря на свою дороговизну.
Не стоит забывать и о кадровом голоде. Найти сварщика, умеющего варить нержавку аргоном на уровне, требуемом для таких изделий, становится все сложнее. Это неизбежно будет толкать цены вверх. Поэтому заключение долгосрочных контрактов с проверенными заводами, такими как упомянутый выше «Хэнсинь» или ведущие российские предприятия, сейчас выглядит гораздо разумнее, чем поиск поставщика под каждый отдельный проект.
Заключение: баланс между риском и надежностью
Выбор высокотемпературных двухступенчатых тяговых сильфонных компенсаторов — это всегда компромисс. Между ценой и качеством, между сроком поставки и надежностью, между инновациями и проверенными решениями. Мой опыт подсказывает, что экономия на этом элементе системы — самая дорогая экономия. Ремонт трубопровода под давлением или ликвидация последствий прорыва пара обойдется в десятки раз дороже, чем покупка качественного компенсатора изначально.
Рынок прошел этап становления и вышел на уровень зрелости. У нас есть заводы (как в России, так и в дружественных странах), способные делать продукт не хуже европейского. Главное — уметь их находить и требовать соблюдения технологий. Не бойтесь задавать неудобные вопросы поставщикам, требуйте документы и проводите независимую экспертизу. Только такой подход гарантирует, что ваша система теплоснабжения или технологическая линия проработает десятилетия, а не месяцы.
В конечном счете, безопасность людей и сохранность оборудования зависят от мелочей. И одна из таких мелочей — правильно подобранный и качественно изготовленный сильфонный компенсатор. Отнеситесь к этому выбору с той серьезностью, которой он заслуживает.
Источники информации и нормативная база, использованные при подготовке материала:
- Отчет о внедрении отечественных компенсаторов на объектах ПАО «Газпром» (2025)
- Обзор новых технических условий на сильфонные компенсаторы, РОСТЕПЛО, ноябрь 2025
- Динамика цен на никельсодержащие сплавы в РФ: прогноз на 2026 год, MetalInfo
- Кейс: Цифровой мониторинг состояния трубопроводной арматуры, Хабр (Яндекс.Практикум)


